Artykuł sponsorowany
Jak laser CO2 z serii SPA2 znakuje karton, PET i szkło w produkcji
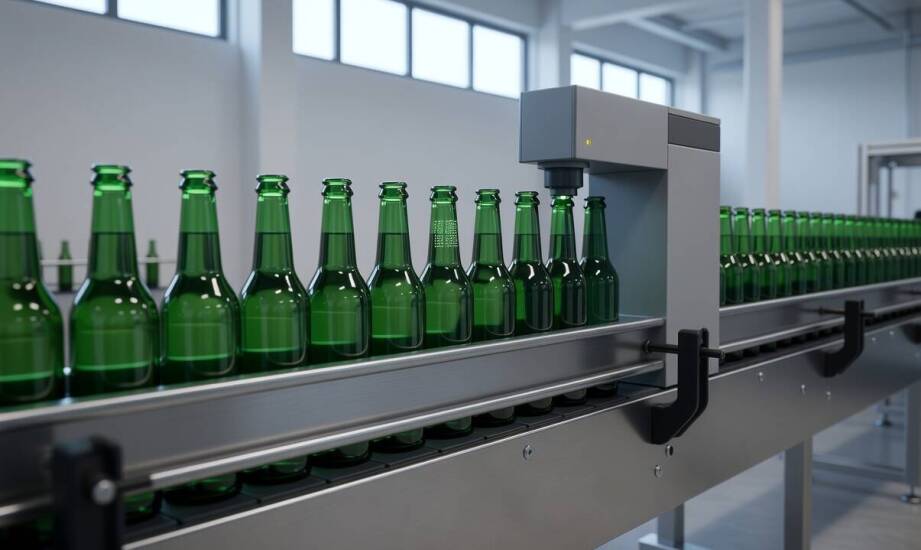
Linie produkcyjne w branży spożywczej czy farmaceutycznej wymagają często nanoszenia jednolitego kodu na różne podłoża. Karton, tworzywa sztuczne i szkło reagują inaczej na promieniowanie, co komplikuje utrzymanie wysokiej czytelności oznaczeń przez cały łańcuch dostaw. Znakowanie laserowe rozwiązuje problem zmienności materiałów, eliminując jednocześnie konieczność ciągłego stosowania chemii.
Znakowanie laserem CO2 bez użycia atramentu
Urządzenia typu CO2 emitują promieniowanie podczerwone o długości fali 9,3 µm, 10,2 µm lub 10,6 µm. Powierzchnia materiału absorbuje tę energię, co skutkuje ablacją, zmianą koloru lub lokalnym spienieniem struktury. Powstaje dzięki temu trwały ślad bez udziału dodatkowych materiałów eksploatacyjnych.
Brak tuszu i rozpuszczalników eliminuje koszty uzupełniania materiałów oraz przestoje związane z czyszczeniem głowic. Utrzymanie ruchu w zakładzie sprowadza się do okresowej kontroli optyki oraz weryfikacji układu chłodzenia.
Zachowanie wiązki zależy od obrabianej powierzchni. Promień usuwa cienką warstwę farby z kartonu, odsłaniając jasne tło i zapewniając wysoki kontrast. Polimer PET, szczególnie przy długości fali 9,3 µm, absorbuje energię znacznie szybciej. Skutkuje to powstaniem wyraźnego, białego zmatowienia widocznego nawet przy szybkim przesuwie taśmy. Szkło z kolei zyskuje specyficzny matowy efekt, którego ostateczny wygląd zależy ściśle od parametrów urządzenia i rodzaju szklanej tafli. Takie oznaczenie zachowuje odporność na wilgoć oraz silne środki czyszczące.
Precyzja kodu zależy bezpośrednio od czasu ekspozycji promienia na wybranym materiale. Istotne pozostaje również poprawne ustawienie ogniska oraz rozmiar pola roboczego określany przez używaną soczewkę. Szybki ruch linii wymusza skrócenie czasu naświetlania, co wymaga zastosowania odpowiedniej mocy urządzenia dla zachowania ostrości znaków. Nawet najlepsza optyka nie skompensuje jednak niestabilnego transportu produktów. Drgania taśmy prowadzą do rozmycia kodu, dlatego mechaniczna stabilizacja przenośnika to podstawa całego procesu.
Wdrażanie i integracja systemów laserowych
Przejście od teorii do praktyki produkcyjnej dobrze ilustruje sprzęt dostarczany przez firmę Macsa ID. Znakujący laser z serii sp a2 odnajduje zastosowanie w bardzo dynamicznych aplikacjach opakowaniowych. Zależnie od obciążenia linii w zakładzie, urządzenia te występują w wariantach mocy 10 W, 30 W oraz 40 W. Sprzęt z obudowami w standardzie IP54 oraz IP65 wytrzymuje długotrwałą pracę w miejscach zapylonych i narażonych na wilgoć.
Ocena zachowania wiązki na konkretnym opakowaniu wymaga wykonania prób na rzeczywistych materiałach. Inżynierowie reprezentujący VICTOR INK - JET - SYSTEM SERVICE przeprowadzają takie testy przed pełną integracją, symulując warunki produkcji spożywczej lub farmaceutycznej w laboratorium. Weryfikacja próbna pozwala wykluczyć błędy czytelności, które mogłyby pojawić się dopiero po późniejszych procesach mycia czy pakowania zbiorczego.
Nowoczesne znakowarki na bieżąco wymieniają dane z czujnikami prędkości i głównym sterownikiem linii. Funkcja ta umożliwia automatyczną korekcję parametrów wypalania przy każdorazowej zmianie tempa pracy. Technologia podwójnego procesora zapewnia z kolei płynne nanoszenie zmiennych danych bez zacinania, nawet przy nieregularnym przesuwaniu towaru.
Zasadność instalacji rozwiązań laserowych na danej taśmie zależy ostatecznie od trzech głównych czynników. Weryfikacji podlega kompatybilność używanego surowca z określoną długością fali, docelowa prędkość transportu oraz stopień zaawansowania automatyki fabrycznej. Dopasowanie tych elementów gwarantuje stabilną i czytelną identyfikację towarów, która odczuwalnie obniża bieżące koszty produkcji. Prawidłowo dobrany model sprzętu ogranicza zlecenia serwisowe do minimum i zwiększa przepustowość pakowania.
Kategorie artykułów
Polecane artykuły

Typowe pytania i odpowiedzi dotyczące wynajmu kontenerów na śmieci

Jakie znaczenie ma tworzenie oprogramowania na zamówienie w automatyzacji procesów produkcyjnych?

Co decyduje o poprawnym montażu maszyny po relokacji, zanim ruszą testy odbiorowe
